Rozwiązanie wizyjne 3D
Kontrola jakości 3D: każdy produkt zmierzony względem projektu
Dziś znasz wymiary próbki: kilka sztuk na godzinę, zmierzonych suwmiarką albo na maszynie współrzędnościowej, długo po tym, jak powstały. Przy kontroli jakości 3D w linii czujnik triangulacji laserowej rejestruje każdy produkt jako model 3D przy pełnej prędkości linii i porównuje go z projektem. Widzisz, jak średnica, grubość, płaskość i objętość dryfują, gdy partia jeszcze się produkuje, i korygujesz proces zamiast sortować odrzuty po fakcie. Każdy pomiar trafia do rejestru przy produkcie i partii.
Próbka mówi ci, jak wyglądało kilka produktów godzinę temu
W większości zakładów kontrola wymiarowa to nadal próbka: operator zdejmuje produkt z linii, mierzy go suwmiarką, sprawdzianem albo na maszynie współrzędnościowej i zapisuje liczbę. To działa, dopóki tolerancje się nie zacieśnią, linia nie przyspieszy albo klient nie zażąda dowodu na każdy produkt. Wtedy wracają te same problemy.
To nie jest kwestia staranności. W analizach systemów pomiarowych technika operatora jest zwykle największym źródłem rozrzutu, a kontrola wzrokowa przez wprawnych kontrolerów wychwytuje przy powtarzalnej pracy około 80% odchyleń. Próbka mówi tylko o próbce.
Zastosowania
Co mierzy kontrola jakości 3D w linii
Czujnik triangulacji laserowej nie daje obrazka, tylko wartość wysokości dla każdego punktu na produkcie. Oprogramowanie zamienia to na wymiary, na których naprawdę sterujesz, i porównuje cały kształt z modelem CAD albo wzorcem.
Piekarnie i przemysł spożywczy, obróbka CNC, montaż PCB, wtrysk tworzyw, blacharstwo i spawanie: czujnik jest ten sam, tolerancje i pole pomiarowe dobieramy pod twój produkt.
Tak triangulacja laserowa pracuje na twojej linii
Laser rzuca cienką linię w poprzek produktu. Kamera patrzy na tę linię pod stałym kątem: tam, gdzie produkt jest wyżej, linia przesuwa się w obrazie, a geometria zamienia to przesunięcie na wysokość w każdym punkcie linii. To jeden profil. Enkoder przenośnika wyzwala kolejny profil po stałym odcinku drogi, tysiące razy na sekundę, a ułożone jeden za drugim profile dają pełny model 3D każdego produktu, który przejeżdża.
Pomiar nie zostaje na ekranie. Idzie do linii i do rejestru:
Dzięki temu kontrola wymiarowa zmienia się z próbki po fakcie w stały krok procesu: każdy produkt zmierzony, każdy pomiar w rejestrze.
- Czujnik, pole pomiarowe i mocowanie są dobierane pod twoją tolerancję: kilka milimetrów pola do pracy w mikrometrach, ponad pół metra do dużych detali.
- Profile są wyzwalane przez enkoder przenośnika, więc pomiar zgadza się przy każdej prędkości taśmy.
- Ocena odbywa się lokalnie na komputerze edge, niezależnie od internetu.
- Produkty poza tolerancją są wyrzucane albo zgłaszane do sterownika PLC: tak, jak pasuje do twojego procesu.
- Każdy produkt jest zapisywany ze swoimi wymiarami, modelem 3D i czasem, przy zleceniu albo partii.
- Czujnik jest montowany nad twoją istniejącą linią, z filtrem pasmowym, dzięki któremu nie przeszkadza mu oświetlenie hali.
Co widzi 3D, a czego nie widzi kamera 2D
Kamera 2D ocenia kontrast: kolor, krawędzie, nadruk. Czujnik 3D mierzy wysokość. Który jest ci potrzebny, zależy od pytania, jakie zadajesz o produkt.
Nie wiesz, którego potrzebuje twoja kontrola? Ustalamy to na rozmowie wstępnej, na podstawie twojego produktu, tolerancji i przykładów odchyłek, które chcesz wychwycić.
Pomiar, który kończy się w pojemniku na odrzuty, nie jest jeszcze systemem jakości
Wiele czujników 3D pracuje jak wyspa: produkt jest poza tolerancją, zostaje zepchnięty z taśmy i na tym koniec. Liczba została zmierzona, a potem wyrzucona razem z produktem. Co zostaje:
Dlatego Meshnex zapisuje każdy pomiar w MeshOS: na tej samej platformie, na której już schodzą się twoje dane z maszyn, przestoje i OEE.
- Pomiary zostają na ekranie czujnika przy linii.
- Odchyłka nie jest powiązana ze zleceniem, partią, gniazdem, narzędziem ani zmianą.
- Widzisz odrzuty, a nie dryf, który je poprzedził.
- Nikt nie wie, czy proces pracuje w środku tolerancji, czy na jej krawędzi.
- Przy reklamacji albo audycie szukanie zaczyna się od zera.
- Czujnik w nieskończoność odrzuca tę samą odchyłkę, bo nikt nie usuwa jej przyczyny.
Od mapy wysokości do liczb, na których sterujesz
Każdy produkt tworzy rekord: wymiary, odchyłka od projektu, model 3D i czas, powiązane z linią, zleceniem, partią, a tam, gdzie to ma znaczenie, z gniazdem, narzędziem albo strefą pieca. W MeshOS te rekordy leżą obok twoich danych produkcyjnych, a jakość wymiarowa staje się sygnałem procesu na żywo zamiast oceny po fakcie.
Widzisz na przykład:
To jest różnica między wiedzą, że wyprodukowałeś odrzuty, a wiedzą, że zaraz je wyprodukujesz.
- Każdy wymiar jako trend w obrębie partii, z naniesionymi granicami tolerancji.
- Karty kontrolne na 100% produktów zamiast próbki pięciu sztuk na godzinę.
- Które gniazdo, narzędzie, linia albo zmiana odbiega, zestawione obok siebie.
- Model 3D stojący za każdym odrzutem, gotowy na reklamację albo audyt.
- Dryf w stronę granicy, na godziny przed tym, zanim przekroczy ją pierwszy produkt.
- Jakość wymiarową obok OEE i przestojów: jeden obraz tego, jak pracuje linia.
Tu robi się naprawdę ciekawie: korygowanie procesu, gdy partia jeszcze się produkuje
Wyłapywanie odrzutów to minimum, nie cel. Ponieważ każdy produkt jest mierzony, a trend widać na żywo, korygujesz proces, zanim granica zostanie osiągnięta: produkt zostaje w tolerancji, a ty przestajesz oddawać materiał, żeby bezpiecznie trzymać się po dobrej stronie. Jakość i koszt wytworzenia, optymalizowane jednocześnie.
Nie zatrzymujesz się na przechwytywaniu odrzutów: prowadzisz proces tam, gdzie jest najtańszy i wciąż w specyfikacji, i możesz to udowodnić dla każdego produktu.
Branże
Trzy miejsca, w których kontrola jakości 3D zwraca się najszybciej
Czujnik jest wszędzie ten sam. Różni się tolerancja, pole pomiarowe i liczba, która boli w twoim zakładzie.
Wtrysk tworzyw, blacharstwo, spawanie i pakowanie idą tym samym schematem: mierzyć wszystko, śledzić trend, sterować na jego podstawie.
Dla każdej roli
Jeden rekord pomiaru, dla każdej roli
Pomiar 3D w linii dotyka więcej osób niż dział jakości. MeshOS pokazuje te same rekordy, przedstawione tak, jak pasuje do każdej roli.
Pomiar 3D, który pasuje do twojej istniejącej linii i IT
Czujnik, sprzężenie z enkoderem i komputer edge są montowane nad linią, która już stoi: bez nowych maszyn, bez dużej przebudowy. Ocena odbywa się lokalnie przy linii. Gdzie trafiają pomiary i modele 3D, zależy od ciebie:
Dzięki temu geometria produktu zostaje w twoim środowisku, gdy musi tam zostać, a rozwiązanie spełnia twoje własne wymagania IT i RODO.
Uczciwie o pomiarze 3D: czego trzeba, żeby zadziałał
Triangulacja laserowa to sprawdzona, dojrzała technika, ale ma swoją fizykę, którą trzeba uszanować. O powodzeniu projektu 3D w linii decydują trzy rzeczy i ustalamy je na rozmowie wstępnej.
Dlatego nowe stanowisko pomiarowe najpierw pracuje obok twoich dotychczasowych kontroli, bez odrzucania. Dopiero gdy jego liczby zgadzają się z twoją suwmiarką i maszyną współrzędnościową, system dostaje ostatnie słowo w sprawie produktu.
Zacznij od jednego stanowiska pomiarowego
Nie musisz od razu mierzyć w 3D całego zakładu. Zacznij od wymiaru, który daje reklamacje, naddatku, który kosztuje najwięcej, albo kolejki do maszyny współrzędnościowej, która wstrzymuje obrabiarkę.
Krok 1: wspólnie ustalamy wymiary i tolerancje
Na rozmowie wstępnej wybieramy produkt i kontrolę, przejmujemy tolerancje z rysunku albo specyfikacji i zbieramy przykłady odchyłek, które chcesz wychwycić.
Krok 2: czujnik i komputer edge na linii
Dobieramy czujnik, pole pomiarowe i mocowanie, sprzęgamy enkoder, kalibrujemy na detalu wzorcowym i zbieramy dane 3D z prawdziwej produkcji.
Krok 3: pomiar pracuje równolegle
Stanowisko mierzy każdy produkt bez odrzucania. Porównujemy jego liczby z twoją suwmiarką i maszyną współrzędnościową, dostrajamy tolerancje i sprawdzamy trendy względem tego, co linia naprawdę robiła.
Krok 4: praca na żywo i sterowanie
Stanowisko mierzy i odrzuca samodzielnie, trendy i karty kontrolne schodzą się w MeshOS, a ty zaczynasz korygować proces na podstawie dryfu, a nie odrzutów.
Dowody z praktyki
Pomiar w linii, w terenie
Prawdziwe projekty pomiarowe i jakościowe na prawdziwych halach produkcyjnych.
Pomiar jakości w linii Każdy wafel zmierzony kamerą laserową 3D
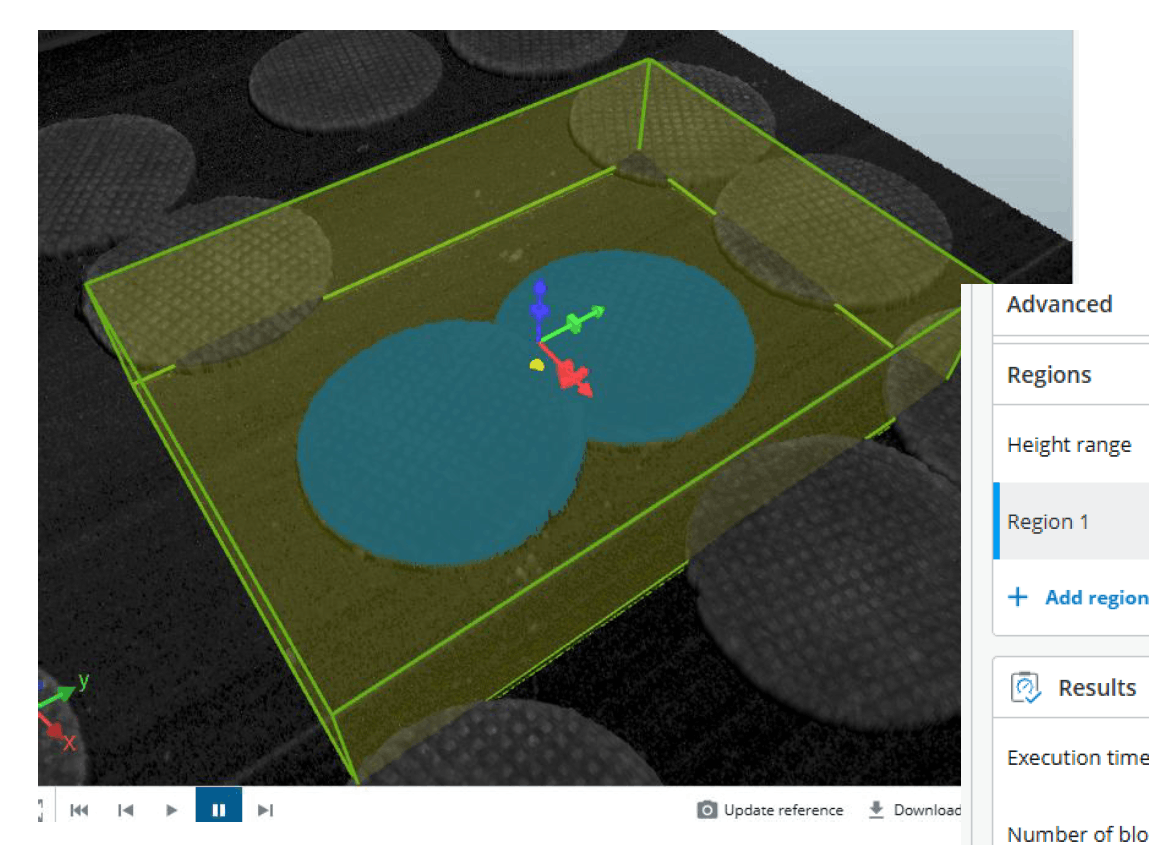
Kamera laserowa 3D mierzy każdy wafel na linii: średnicę, grubość i kształt. Odchylenia widać, kiedy partia jeszcze się produkuje, a nie dopiero przy kontroli wyrywkowej. Wszystkie dane jakościowe zapisane per linia i per partia.
 Nadzór nad jakością
Braki przewidziane, zanim zejdą z linii
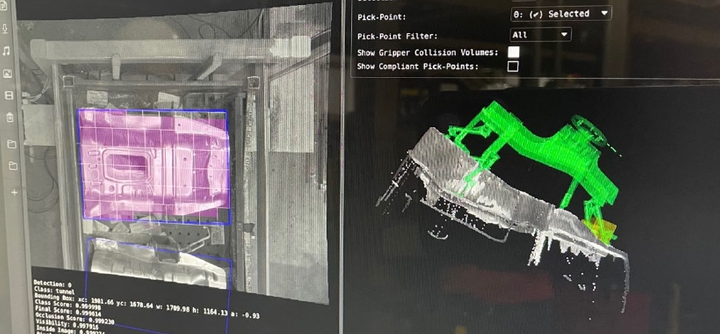
Parametry procesu, czyli temperatury, ciśnienia i czasy cyklu, zasilają model, który sygnalizuje dryf w stronę braków, kiedy detale są jeszcze w maszynie. Operatorzy korygują na bieżąco, zamiast sortować odpad po fakcie, a każda interwencja trafia do rejestru partii.
 Identyfikowalność
Dane produkcyjne i identyfikowalność, z linii do IT
Dane z maszyn i wyniki testów końca linii udostępnione bezpiecznie do środowiska IT: sieć podzielona na segmenty, jedna centralna warstwa danych, każdy produkt identyfikowalny cyfrowo. Wymagania motoryzacji jako założenie projektowe.
Najczęstsze pytania o kontrolę jakości 3D
Czym jest kontrola jakości 3D w linii?
Kontrola jakości 3D w linii mierzy każdy produkt na linii w trzech wymiarach czujnikiem triangulacji laserowej i porównuje wynik z projektem albo wzorcem. Wymiary, płaskość, objętość i kształt są sprawdzane przy pełnej prędkości linii, produkty poza tolerancją są odrzucane, a każdy pomiar trafia do rejestru przy produkcie i partii. Trend w obrębie partii pokazuje dryf, zanim zrobi się z niego odrzut.
Jak działa czujnik triangulacji laserowej?
Laser rzuca linię w poprzek produktu, a kamera patrzy na nią pod stałym kątem. Tam, gdzie produkt jest wyżej, linia przesuwa się w obrazie, a to przesunięcie jest przeliczane na wysokość w każdym punkcie linii. Enkoder przenośnika wyzwala nowy profil co stały odcinek drogi, tysiące razy na sekundę, a profile razem tworzą model 3D produktu.
Jak dokładny jest pomiar 3D w linii?
To zależy od pola pomiarowego. Na polu kilku milimetrów profilometry laserowe osiągają powtarzalność znacznie poniżej mikrometra; na polu pół metra to dziesiątki do setek mikrometrów. Reguła z analizy systemów pomiarowych mówi, że rozrzut pomiaru powinien zostać poniżej 10% tolerancji, i pod to dobieramy czujnik. Co stanowisko osiąga na twoim produkcie, weryfikujemy na detalu wzorcowym, zanim ruszy na żywo.
Czym różni się pomiar 3D od kontroli wizyjnej z AI?
Pomiar 3D odpowiada na pytanie "jak duży, jak płaski, ile?" i nie potrzebuje kontrastu: mierzy wysokość. Kontrola wizyjna z AI odpowiada na pytanie "czy jest rysa, plama, zły nadruk?" i pracuje na obrazie. Wiele produktów potrzebuje obu i łączymy je na jednym stanowisku kontroli, gdy kontrola tego wymaga.
Czy działa na produktach błyszczących, ciemnych albo przezroczystych?
Czasami. Polerowany metal, głęboko czarna guma i szkło to trudne przypadki dla każdego czujnika laserowego: linia jest odbijana w bok, pochłaniana albo przepuszczana. Niebieskie lasery, inny kąt montażu albo druga głowica rozwiązują większość z tego. Dla takich produktów najpierw robimy test na prawdziwych próbkach, zanim cokolwiek obiecamy.
Czy nadąży za prędkością naszej linii?
Prawie zawsze. Profilometry laserowe rejestrują tysiące profili na sekundę, a enkoder utrzymuje właściwy odstęp przy każdej prędkości taśmy. Kompromis dotyczy rozdzielczości wzdłuż taśmy: im szybsza linia, tym większy odstęp między profilami dla danego czujnika, a czujnik dobieramy tak, żeby najmniejsza odchyłka, na której ci zależy, wciąż była rejestrowana.
Czy możemy porównać każdy produkt bezpośrednio z modelem CAD?
Tak. Model 3D produktu jest dopasowywany do modelu CAD albo zmierzonego wzorca, a odchyłka jest pokazywana punkt po punkcie, z tolerancją z rysunku. Dla produktów bez modelu CAD, takich jak wypieki, odniesieniem jest kształt docelowy, który sam definiujesz: średnica, grubość, wysokość i ich granice.
Jak to pomaga obniżyć naddatek w produkcji spożywczej?
Pokazując, gdzie naprawdę leży średnia z partii. Przepisy o ilości nominalnej wymagają tylko, żeby średnia z partii była co najmniej równa wartości nominalnej, więc większość producentów dla bezpieczeństwa pracuje wyraźnie powyżej. Gdy wymiary i objętość każdego produktu są mierzone, widzisz średnią i rozrzut na żywo i możesz bez ryzyka pracować bliżej wartości nominalnej. Ciasto albo materiał, którego przestajesz oddawać, to zwrot z czujnika.
Czy pomiar 3D w linii ma sens przy obróbce CNC?
Tak, zwłaszcza tam, gdzie wąskim gardłem jest maszyna współrzędnościowa. Pomiar pierwszej sztuki na niej zajmuje 30 do 60 minut; czujnik w linii mierzy każdy detal w jednym przejeździe. Śledzenie wymiarów sztuka po sztuce pokazuje zużycie narzędzia jako dryf, więc korekta jest wpisywana, zanim pierwsza sztuka wyjdzie poza tolerancję. Maszyna współrzędnościowa zachowuje swoją rolę przy pomiarach referencyjnych i certyfikacji.
Co daje przy montażu PCB?
Mierzy to, czego nie potrafi optyczna kontrola 2D: objętość i wysokość pasty lutowniczej na każdym padzie, koplanarność elementów, uniesione wyprowadzenia i wypaczenie płytki. Objętość pasty ocenia się zwykle w przedziale od 70% do 130% objętości apertury szablonu, a 3D to jedyny sposób, żeby ją zmierzyć. Każda płytka jest zapisywana po numerze seryjnym, więc awarię w polu można cofnąć do jej depozytu pasty.
Ile kosztuje kontrola jakości 3D w linii?
To zależy od zastosowania: wymaganej rozdzielczości i pola pomiarowego, liczby głowic, prędkości linii i tego, jak wynik ma trafiać do twoich systemów. Dlatego zaczynamy od rozmowy wstępnej i jednego stanowiska pomiarowego, żeby inwestycja i oczekiwany zwrot w brakach, poprawkach i naddatku były jasne, zanim zaczniesz skalować.
Jak szybko pierwsze stanowisko pomiarowe może ruszyć?
W wielu przypadkach pierwsze stanowisko stoi na linii w 6 do 8 tygodni, licząc montaż, kalibrację, ustawienie tolerancji i okres pomiaru równolegle z twoimi dotychczasowymi kontrolami. Trudne powierzchnie albo bardzo ciasne tolerancje mogą wymagać najpierw fazy testów na prawdziwych próbkach.
Sprawdź, który wymiar na twojej linii warto mierzyć na każdym produkcie
Każdy produkt, który wychodzi poza tolerancję, kosztuje więcej niż czujnik, który zobaczyłby jego dryf. Zacznij od jednego stanowiska pomiarowego dla wymiaru, który teraz ma największe znaczenie, i zobacz sam, co mówi ci trend, czego próbka nigdy nie powiedziała.